
|
|
Manyetik matkap ucu nasıl seçilir?Manyetik matkap ucu seçerken delik çapını, toplam malzeme kalınlığını, çeliğin cinsini ve makinenin tutucusunu birlikte kontrol edin. Standart yapı çeliğinde HSS, daha sert çeliklerde ise malzemeye uygun TCT uç ilk değerlendirilecek seçeneklerdir. Kesme derinliği parçanın toplam kalınlığını karşılamalıdır.
|
Manyetik matkap ucu nedir ve nasıl çalışır?
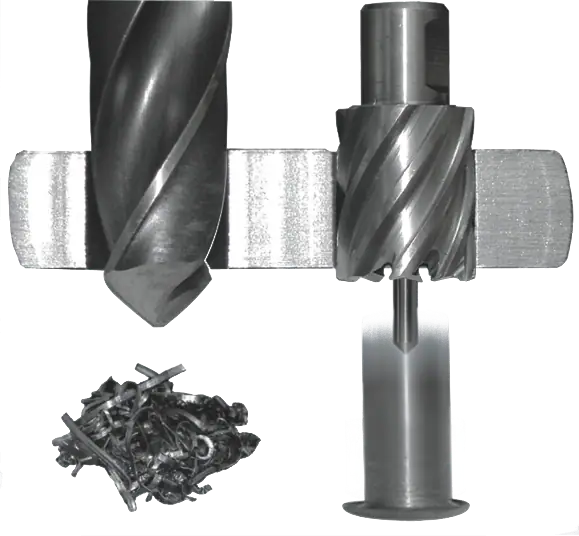
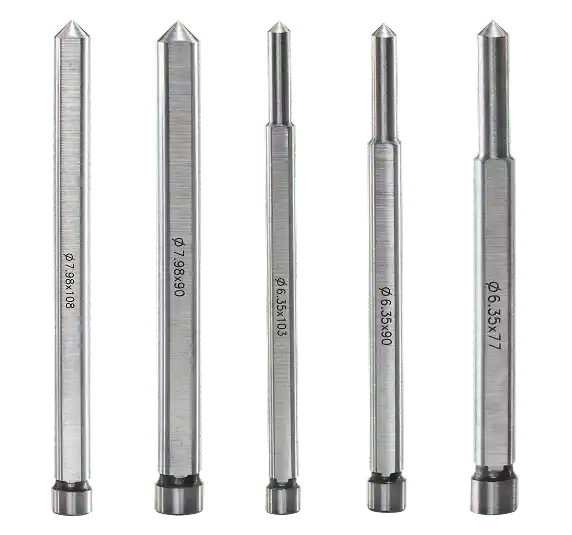
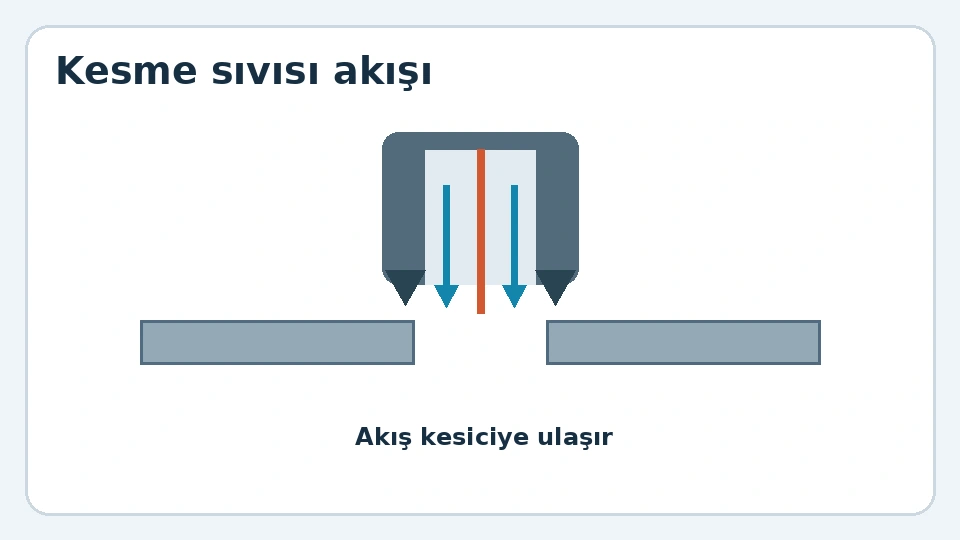
Manyetik matkap ucu, deliğin çevresinde halka biçiminde talaş kaldırır. Deliğin merkezinde silindirik bir parça kalır. Merkezleme pimi ucu işaretlenen noktaya hizalamaya yardım eder ve kesim sonunda bu parçanın dışarı atılmasını sağlar. İçten soğutmalı düzende pim, kesme sıvısının uca ulaşmasını sağlayan sistemin de parçasıdır. Pim boyunu, uç kesme derinliğine ve üreticinin eşleştirme tablosuna göre seçin. Örneğin PROMOTECH kataloğunda pimler, uç çapı ve kesme derinliğiyle birlikte listelenir.
Halka biçiminde kesme
Uç, deliğin çevresinden talaş kaldırır. Delik tamamlandığında ortadaki silindirik parça pim yardımıyla çıkar. |
Merkezleme pimi
Pim, delik merkezini bulmaya yardımcı olur. Uçla uyumlu pim boyunu kesme derinliğine göre kontrol edin. |
HSS ve TCT manyetik matkap uçlarının farkı nedir?
| Ölçüt | HSS | TCT |
|---|---|---|
| Kesici kenar | Yüksek hız çeliği | Gövdeye bağlanmış tungsten karbür dişler |
| İlk değerlendirilecek uygulama | Standart yapı çeliğinde düzenli ve tekrarlı delme | Daha sert çelikler veya malzemede sert bölgelerin bulunduğu uygulamalar |
| Sahada dikkat edilecek nokta | Ağız durumu, doğru kesme hızı ve kesintisiz talaş oluşumu | Tabanın rijitliği, karbür dişlere darbeli yük bindirmeyen ilerleme ve doğru devir |
HSS ve TCT arasındaki fark sahada nasıl ortaya çıkar?
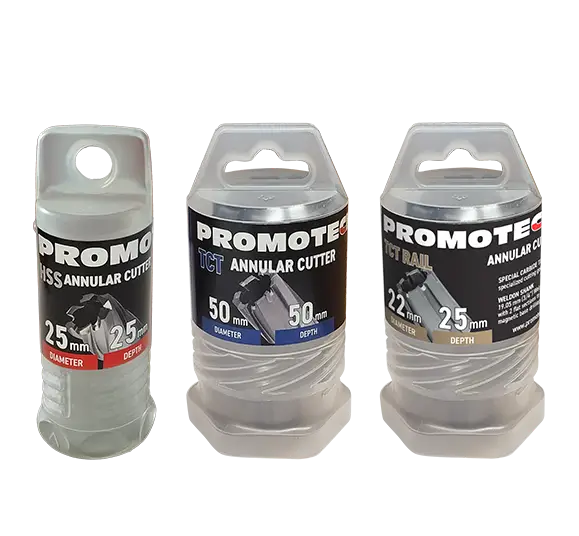
HSS (High-Speed Steel) uçta kesici ağız, yüksek hız çeliğinden üretilen gövdenin üzerinde taşlanır. S235 ve S355 gibi yapı çeliklerinde standart, kesintisiz geçme delikleri için uygun bir başlangıç seçeneğidir. Uç köreldiğinde üretici izin veriyorsa kesici ağız yeniden bilenebilir. Bileme sonrasında ilk deliği ölçün. Aynı çapta işlenen parçaların toleransı birbirine yakınsa bu kontrol özellikle önemlidir.
TCT (Tungsten Carbide Tipped) uçta kesmeyi gövdeye bağlanan tungsten karbür dişler yapar. Uygun karbür kalitesi ve geometri, daha zorlu çeliklerde kesici ağzın aşınmasına karşı avantaj sağlayabilir. Karbür dişler darbeli yükte çentiklenebilir. Bu nedenle manyetik tabanın tam oturması, iş parçasının oynamaması ve ucun deliğe kontrollü girmesi önemlidir.
HSS mi TCT mi? Dört iş emri üzerinden seçim
| Uygulama | İlk değerlendirilecek seçenek | Kararı etkileyen kontrol |
|---|---|---|
| S235/S355 plakada seri geçme delikleri | HSS | İlk parçada çapı ve çapak durumunu kontrol edin. Uç ömrünü kabul edilen delik adediyle kaydedin. |
| Sert bölgeleri olan çelik veya yüksek dayanımlı plaka | Malzemeye uygun TCT | Çelik kalitesini ve mümkünse sertlik aralığını öğrenin. Üreticinin ilgili malzeme için önerdiği diş geometrisini ve kesme hızını doğrulayın. |
| 304/316 paslanmaz çelik | Paslanmaz için belirtilen HSS veya TCT serisi | Paslanmazın kalitesine uygun kesme verisini kullanın. Ucun kesmeden sürtünmesini önlemek için soğutma ve kararlı ilerlemeyi kontrol edin. |
| Ray çeliği | Ray delmeye uygun özel geometri | Ray kalitesi ve sertliğine göre ray tipi HSS veya TCT seçenekleri bulunur. TCT uçların kullanım alanı sert çelik plakaları ve uygun diğer alaşımları da kapsar. |
Aynı çapta HSS ve TCT için devir aynı mı olur?
Devir, katalogda belirtilen kesme hızı ve uç çapından hesaplanır. HSS için kullandığınız devri TCT’ye otomatik olarak aktarmayın. İki ucun önerilen kesme hızı aynı olsa bile makinenin yük altında o devri koruduğunu, soğutma akışını ve talaş tahliyesini kontrol edin. Delme derinliği arttıkça talaşın kesici bölgede birikmesi de önem kazanır.
Daha pahalı uç hangi koşulda avantajlı olur?
İki ucu aynı parçada, aynı çapta ve aynı kabul kriterleriyle karşılaştırın. Uç bedelini kabul edilen delik sayısına bölün. Çevrim süresini ve takım değiştirme süresini de kaydedin. Standart yapı çeliğinde HSS ekonomik kalabilir. Aşınmanın hızlı olduğu bir işte uygun TCT uç, daha yüksek alım fiyatına rağmen delik başına daha düşük maliyet sağlayabilir.
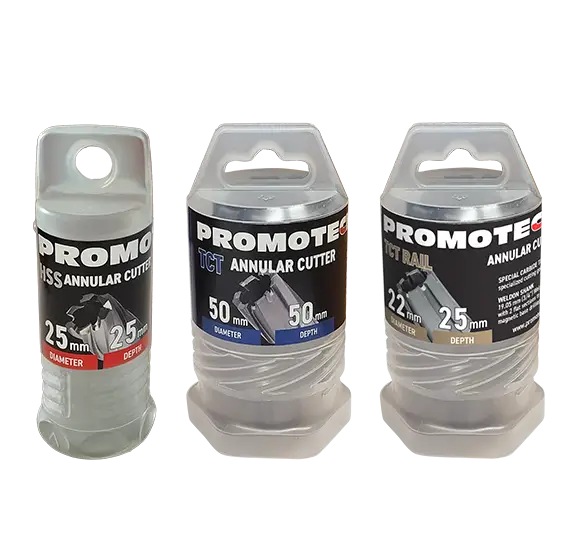
HSS manyetik matkap ucu
Yapı çeliğinde tekrarlı delme için ilk değerlendirilecek seçeneklerden biridir. İlerlemenin zorlaşması veya talaşın değişmesi durumunda kesici ağzı kontrol edin. |
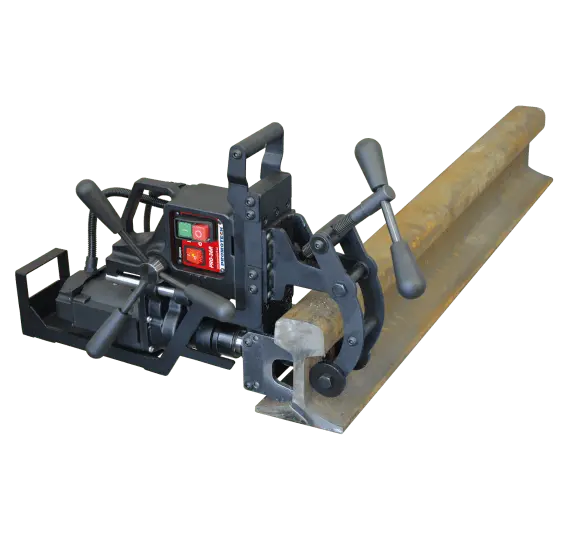
Ray çeliğinde TCT uygulaması
Sert çelik ve sert bölgelerde malzemeye uygun karbür geometrisini değerlendirin. Kesici dişleri darbeli yükten korumak için taban rijitliğini ve ilerlemeyi kontrol edin. |
Teknik resimden uç koduna nasıl gidilir?
Örnek iş emrinde 30 mm kalınlığında S355 yapı çeliğine Ø22 mm geçme delik isteniyor. Ölçü toleransını teknik resimden okuyun. Uç üzerindeki 22 mm nominal çapı ifade eder. Hassas geçmelerde ilk deliği ölçün ve teknik resim gerektiriyorsa son ölçü için raybalama gibi bir bitirme işlemi planlayın.
| Kontrol | Örnek iş için karar |
|---|---|
| Uç çapı | Ø22 mm nominal çap. |
| Kesme derinliği | 25 mm derinlik yetersiz. 50 mm derinlikteki HSS uç uygun bir aday. |
| Katalog kodu | PROMOTECH Ø22 × 50 mm HSS için FRZ-001064. Aynı çapın 25 mm derinlikteki kodu FRZ-001010. |
| Makine ve tutucu | Matkabın bu çapı ve derinliği desteklediğini, uç sapını, pim uyumunu ve takım için yeterli stroku doğrulayın. |
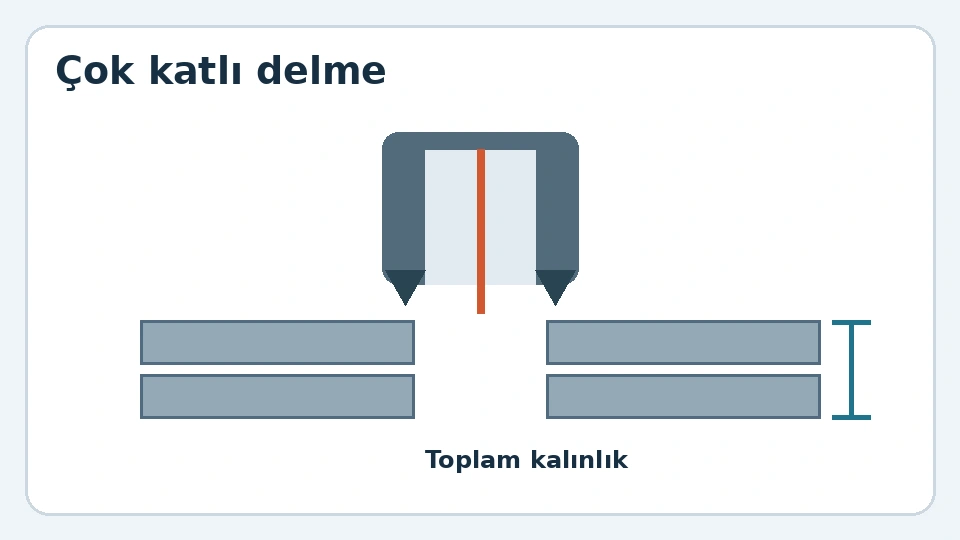
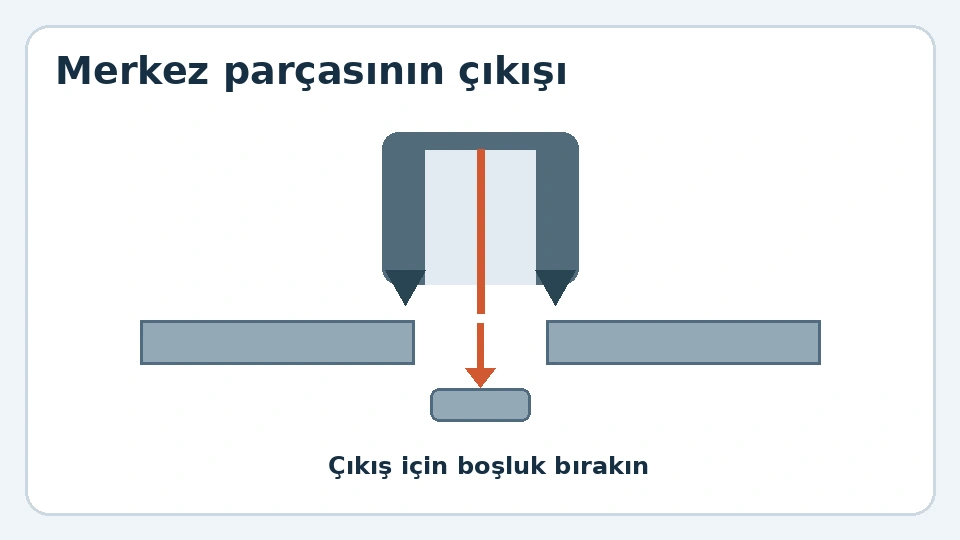
Üst üste iki plaka tek bağlamada delinecekse toplam kalınlığı hesaplayın ve ucu çok katlı delmeye uygun geometriden seçin. Deliğin alt tarafında ucun geçişi ve merkez parçasının çıkışı için boşluk bırakın.
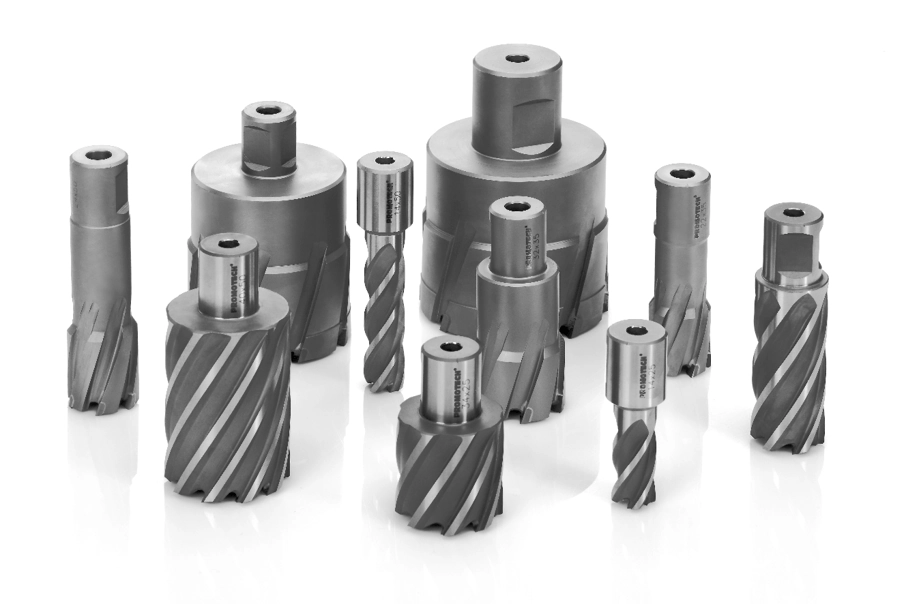
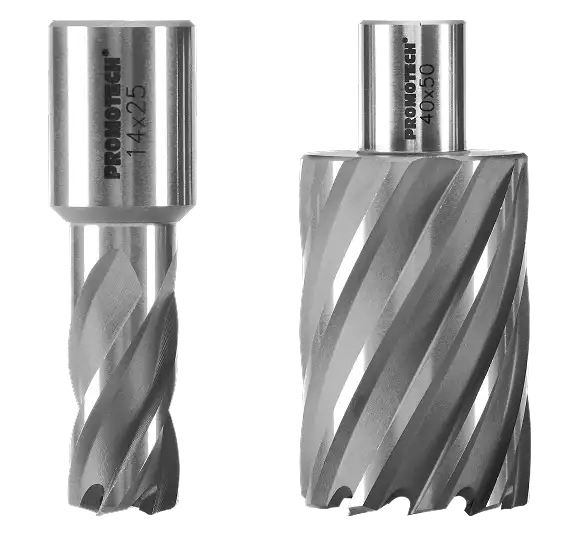
Farklı çap ve derinliklerde manyetik matkap uçları
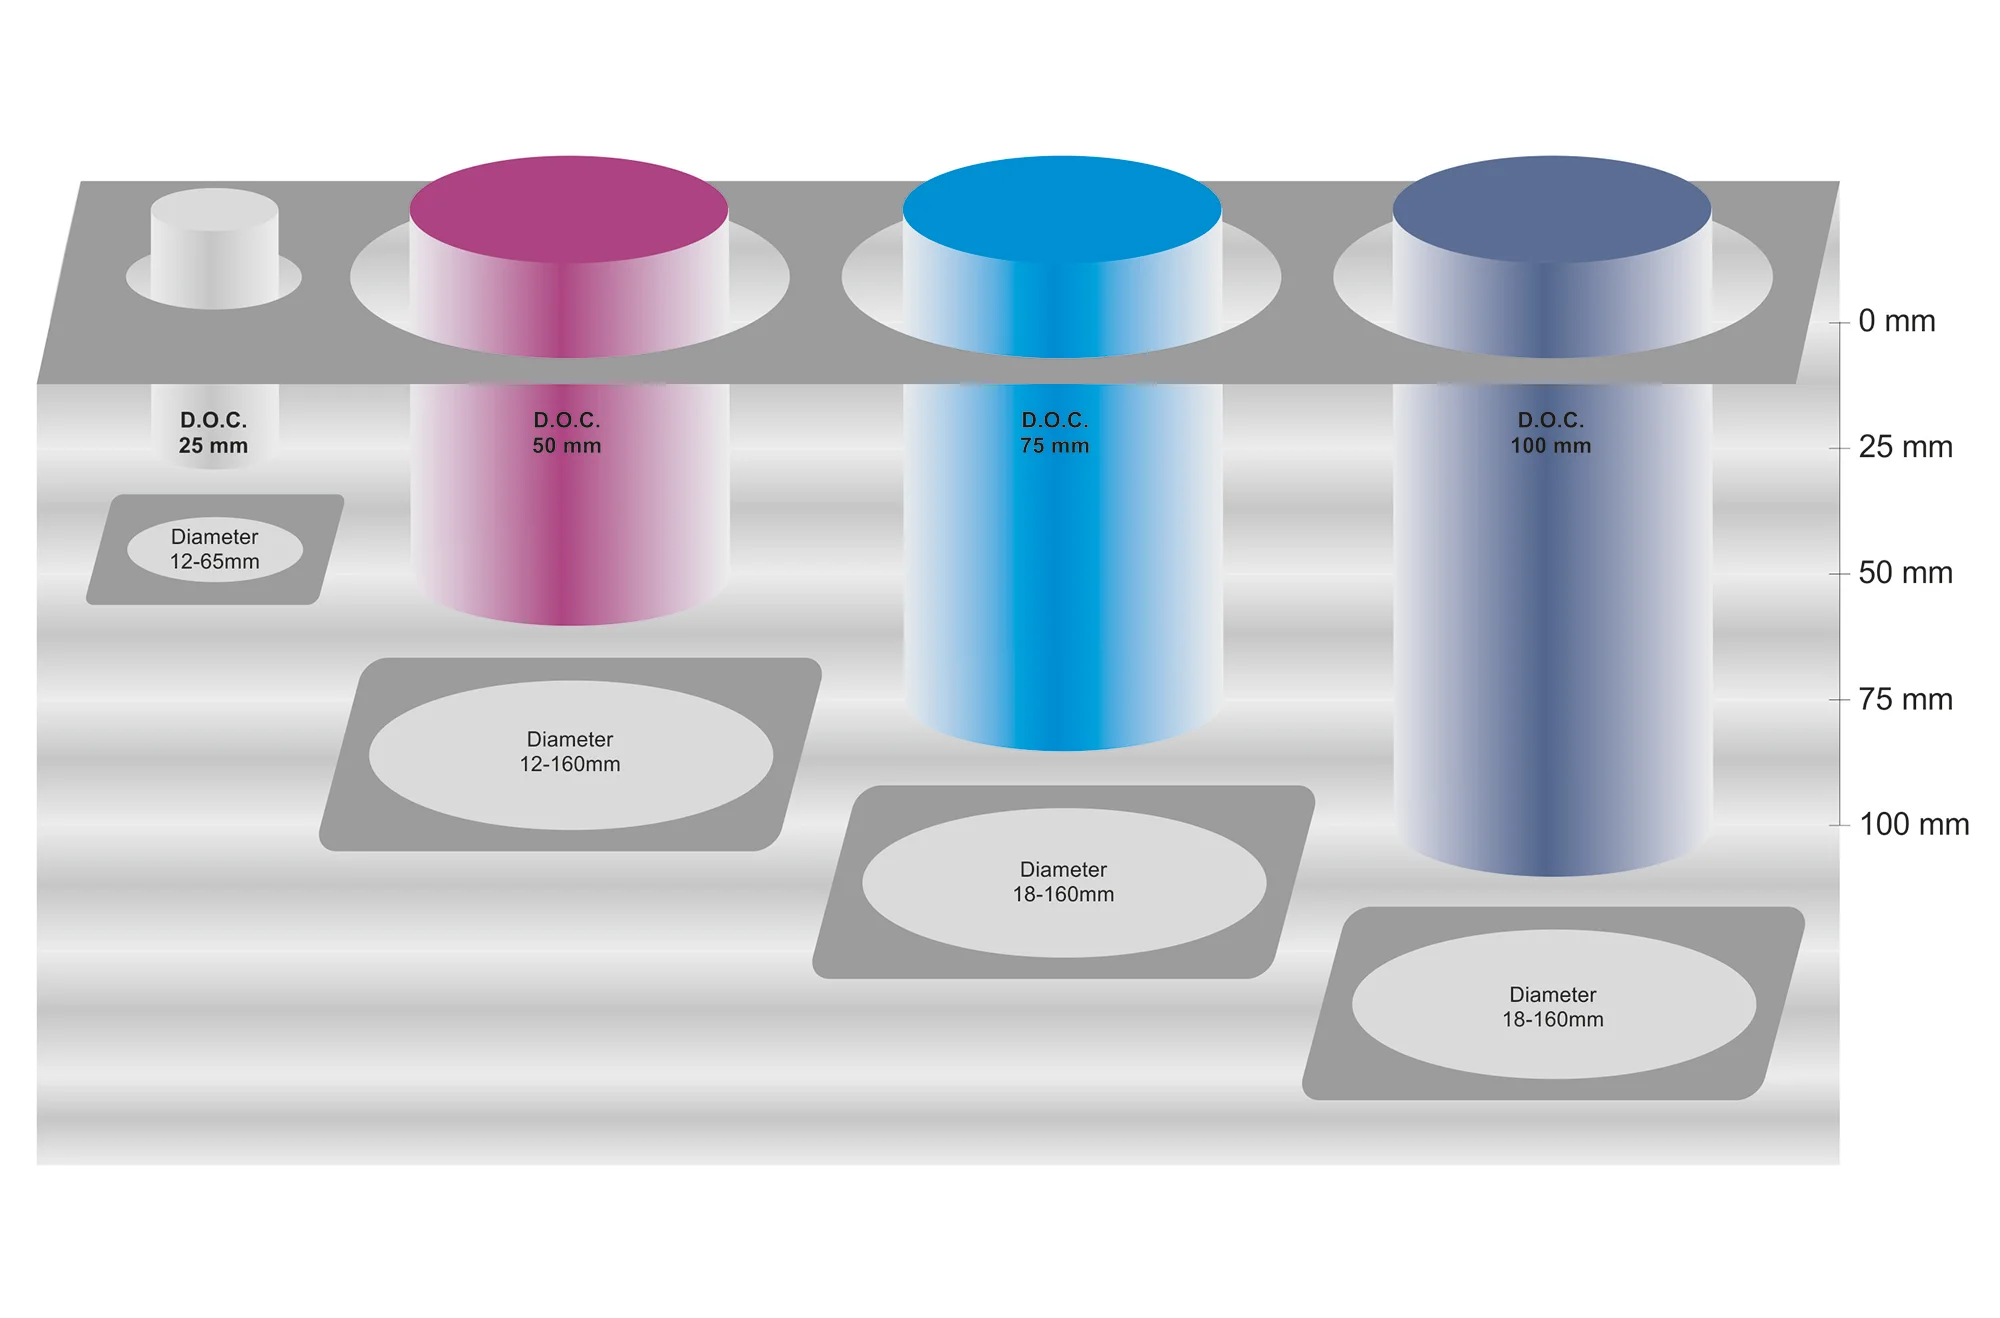
Aynı çap için farklı kesme derinlikleri bulunabilir. Siparişte iki ölçüyü de belirtin. |
Manyetik matkapla delme örneği
İlk delikten sonra çapı ve konumu kontrol edin. Seri üretime geçmeden önce kesme sıvısı akışını da doğrulayın. |
Kesme hızından devir hesabı
Üreticinin uç ve malzeme için verdiği kesme hızını devre çevirmek için n = 1000 × Vc / (π × D) formülünü kullanın. Burada Vc m/dak cinsinden kesme hızı, D mm cinsinden çap, n ise dev/dak cinsinden iş mili hızıdır.
Örnek hesapta Vc = 25 m/dak ve D = 22 mm alınırsa sonuç yaklaşık 362 dev/dak olur. 25 m/dak burada hesabı göstermek için seçilmiştir. Gerçek ayarı uç üreticisinin verisine ve matkabın yük altındaki devir aralığına göre belirleyin.
Üç farklı işte uç seçimi nasıl değişir?
| İş parçası | Uç seçerken bakılacak nokta |
|---|---|
| 12 mm yapı çeliğinde seri delik | Tek plakada 25 mm kesme derinliği bu örneğin kalınlığını karşılar. HSS ile başlayıp ilk parçayı ölçün. Seri başlamadan önce pim ve soğutma akışını kontrol edin. |
| Üst üste iki adet 20 mm plaka | Toplam kalınlık 40 mm. 50 mm kesme derinliği bir adaydır. Birlikte delme için çok katlı kesmeye uygun uç geometrisini ve parçaların birbirine göre hareket etmeyecek şekilde bağlandığını doğrulayın. |
| Sert bölgeleri olan çelik parça | Malzeme bilgisini ve sert bölgelerin konumunu belirleyin. Karbür uç seçimini ilgili üretici verisine göre yapın. Kararsız temas varsa önce bağlamayı ve çalışma yüzeyini düzeltin. |
Seri delme öncesi ilk parça kontrolü
İlk delikte çapı, konumu, iki yüzeydeki çapak durumunu ve merkez parçasının rahat çıktığını kontrol edin. Sonucu teknik resim toleransıyla karşılaştırın. Uç kodunu, kullanılan devri ve malzeme kalitesini kaydederseniz sonraki partide aynı ayarı yeniden kurabilirsiniz.
Delik kalitesini belirleyen üç saha ayarı
Çap, uç tipi ve devir belirlendikten sonra ilk deliği bir proses kontrolü olarak kullanın. Aşağıdaki üç kontrol, özellikle aynı parçadan çok sayıda delinecekse hatanın sonraki parçalara taşınmasını önler.
Tek plaka ve çok katlı delme
Toplam kalınlık uç boyunu belirler. Plaka sayısı ise kesici geometrisini de etkiler. Örneğin iki adet 20 mm plaka için 50 mm kesme derinliği yeterli olabilir. İki plakayı tek bağlamada delmek için çok katlı kesmeye uygun uç kullanın ve parçaların birbirine göre hareket etmesini önleyin. |
İlerleme ve soğutma
Uç ilk temas ederken hafif ilerleme uygulayın. Çevresel kesim oturduğunda düzenli ilerleyin. Talaş oluşumu kesiliyor ve uç ısınıyorsa ilerlemeyi zorlamadan soğutma akışını, devri ve kesici ağızların durumunu kontrol edin. İçten beslemeli sistemlerde sıvının kesiciye ulaştığını doğrulayın. |
Delik çıkışı ve pim
Çıkış tarafında uç ve merkez parçası için boşluk bırakın. Sıcak merkez parçasının çıkış yönünü çalışma alanından uzak tutun. Bir sonraki deliğe başlamadan önce parçanın atıldığını kontrol edin. Sıkışma varsa makineyi durdurup enerjisini kesin. |
Seri işte delik başına maliyeti karşılaştırın
Uç fiyatını kabul edilen delik sayısına bölün. Örneğin 40 € tutan bir uçla 80 kabul edilen delik açıldığında uç maliyeti delik başına 0,50 € olur. 60 € tutan başka bir uçla 150 kabul edilen delik açılırsa bu maliyet 0,40 € olur. Bunlar örnek hesap değerleridir. İki ucu sahada karşılaştırırken malzemeyi, delik çapını, kesme derinliğini ve kabul kriterini aynı tutun. Çevrim süresi ile uç değiştirme süresini ayrıca kaydedin.
Delme sırasında hangi belirtilere bakılır?
| Belirti | İlk kontrol |
|---|---|
| İlk temasta titreşim | Manyetik tabanın tam oturması, yüzeyin durumu, uç sapının sıkılığı ve kesici dişlerde hasar. |
| Az talaş ve hızlı ısınma | Aşınmış uç, kesme sıvısı akışı, devir ve ilerleme. Özellikle paslanmazda ucun kesmeden sürtünmesine izin vermeyin. |
| Merkez parçası çıkmıyor | Pim boyu ve hareketi, uç içindeki talaş ve çıkış boşluğu. Makineyi durdurup enerjisini kestikten sonra kontrol edin. |
| Delik ölçüsü değişiyor | İlk parça ölçümü, tutucu boşluğu, uç aşınması ve parçanın hareket etmesi. |
HSS ucun yeniden bilenmesi
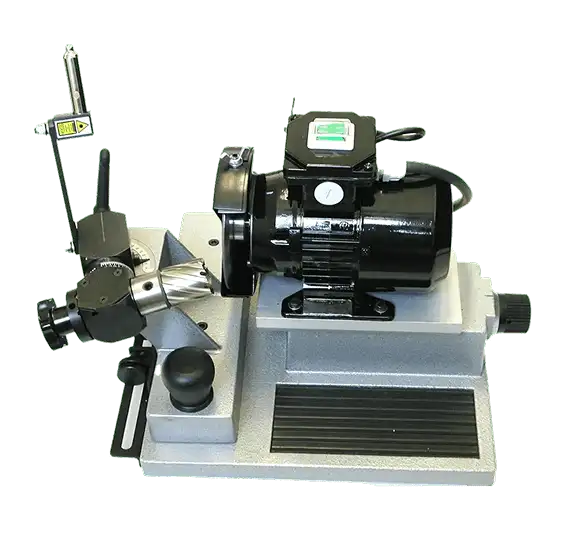
Körelmiş bir HSS ucun yeniden bilenebilirliği, kesici ağızların durumuna ve üreticinin bileme kriterlerine bağlıdır. |
Sahada manyetik delme uygulaması
Makineyi seçerken delik çapının yanında tabanın oturacağı alanı ve uçla pim için gerekli çalışma mesafesini de kontrol edin. |
Manyetik matkap uygulama videosu
PROMOTECH PRO-52T videosunda manyetik matkapla delme ve kılavuz çekme uygulamalarını görebilirsiniz.
Manyetik matkap ucu hakkında sık sorulan sorular
22 mm delik için hangi uç seçilir?
Nominal uç çapı Ø22 mm olmalıdır. Kesme derinliğini plaka kalınlığına göre seçin. Örneğin 30 mm kalınlıkta bir plaka için 25 mm uç kısa kalır. Uygun makine ve pimle 50 mm kesme derinliğindeki uç değerlendirilebilir.
Her manyetik matkap ucu her makineye uyar mı?
Uç sapı ve tutucu aynı bağlantı tipinde olmalıdır. Örneğin 19,05 mm Weldon sap için uyumlu bir tutucu gerekir. Ayrıca makinenin azami çapını, kesme derinliğini ve strokunu kontrol edin.
Merkezleme pimi hangi ölçüye göre seçilir?
Pimi uç serisi, çap aralığı ve kesme derinliğine göre üreticinin eşleştirme tablosundan seçin. Aynı çaptaki kısa ve uzun uçlar farklı pim gerektirebilir.
Teklif için hangi bilgileri paylaşmalısınız?
Delik çapı, toplam kalınlık, malzeme kalitesi, delik adedi ve makine modeli ile birlikte varsa mevcut uç kodunu Rota Kaynak’a iletin. Bu bilgilerle uç tipi, kesme derinliği ve merkezleme pimini birlikte belirleyebiliriz.
 manyetik matkap serisi
Tüm modelleri görmek için galeriyi sağa kaydırın.
